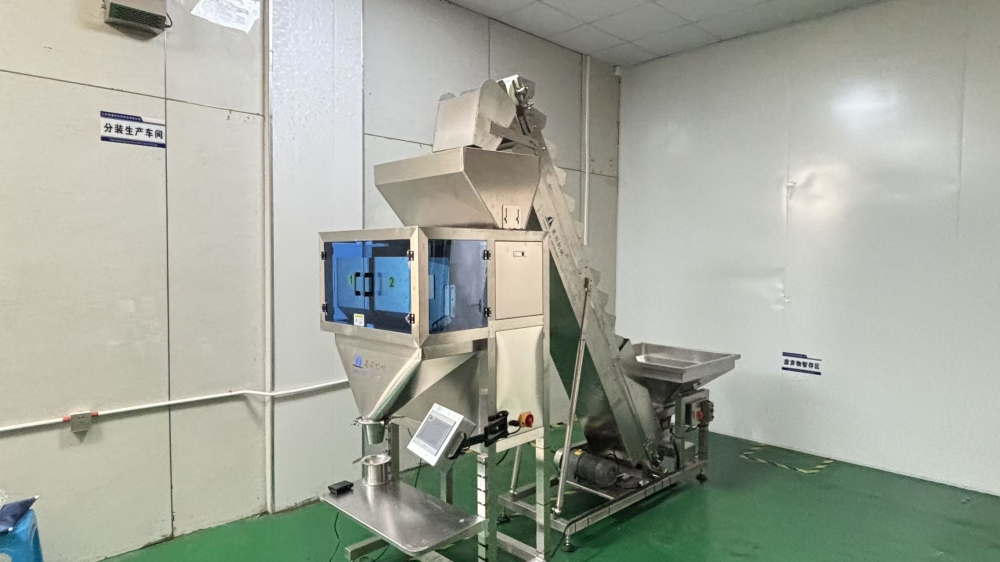
适用:双斗独立称重、人工套袋、夹袋下料型颗粒 / 粉体半自动双头包装秤;两个秤头要分别标定、单独调参数,再做同步匹配
一、调试前准备(必做)
机械检查
调平设备,地脚全部落地,整机无晃动;秤斗必须悬空,不能蹭机架、管线、护罩,传感器不能有任何硬性接触。运输保护螺丝全部松开(很多客户忘记松,称重一直不准)
清理两个称重斗内杂物、积料;检查气缸、夹袋机构、料门动作顺畅,无卡滞;气源 0.4~0.6MPa,气压稳定,排水。
检查振动给料器(快加 / 慢加)固定牢靠,无共振。
电气环境
电源稳定,设备可靠接地;远离风机、空压机等强振动源;标定区域避免强风直吹(风会造成称重漂移)
确认 1#、2# 传感器接线牢固,无虚接、破皮。
工具:标准砝码(接近目标包装重量)、万用表、水平仪。
二、分步调试流程
1. 空载手动调试(不通料,先测动作)
上电,进入手动模式,单独测试1 号秤、2 号秤:给料、料门开关、夹袋、卸料动作,确认两个料门开合同步 / 互不干涉。
检查接近开关:料门到位、夹袋到位信号稳定,无信号跳变。
目的:先保证机械动作没问题,再调称重,不要一上来直接投料。
2. 称重标定(双头分别标定,重点)
零点标定清空两个秤斗,确保无物料,分别对 1#、2# 秤执行置零 / 去皮,稳定后显示 0,无漂移。
量程标定(砝码校准)选择接近常用包装规格的标准砝码,放入 1# 秤斗,进入标定菜单,输入砝码重量,执行满度标定;完成后取下砝码回零。2# 秤重复完全相同操作。
偏载校验砝码放在秤斗不同位置(中心、左、右),观察读数,两点误差控制在允许范围(一般≤10g);如果偏差大,检查秤斗是否蹭边、传感器受力不均
双秤一致性比对:同一砝码分别放 1#、2#,两个秤读数差值控制在允许误差内。
3. 称重参数设定(快加、慢加、落差是核心)
双头独立设置,两个秤参数可以不一样,分别调:
目标重量:设定包装标称值
快加(粗给料):大量快速进料,一般设为目标重量的 80~90%;快加越大速度越快,但冲击大、误差变大
慢加(细给料):快加停止后微量补料,控制精度;物料流动性差时适当拉长慢加时间
落差值(预补偿):料门关闭瞬间空中下落物料重量,最影响最终包重。 例:装好一包,成品偏重 5g → 增加落差;偏轻 → 减小落差。1#、2# 落差分开调,两个秤的落差经常不一样。
稳定时间:称重稳定延时,粉体、易晃动物料适当加长,减少重量跳变。
4. 带料试机调试
少量投料,先单秤测试:连续 5~10 包,每包用外部标准秤复核,记录单包误差、重复性。
再双秤交替 / 同步下料试机,观察:
两秤下料互不干扰、无共振
夹袋夹紧时机、卸料速度匹配,不撒料
微调:
重复性差(忽高忽低):增加稳定时间,降低快加速度,检查振动器共振
固定偏重 / 偏轻:修改对应秤落差,不要直接改目标值
连续试生产 20~30 包,抽检,合格后锁定参数(设置菜单密码)
5. 夹袋与下料辅助调试
夹袋气缸压力:压力太小袋子脱落;压力过大容易压破袋子;夹袋到位后再允许卸料。
料门开启速度:粉体要放缓卸料,防扬尘、喷料;颗粒可适当加快。
三、重点注意事项
✅ 称重传感器保护(最容易损坏)
严禁重压、敲击、撬动秤斗与传感器;清理秤斗不要用硬物大力捅;检修、清理前必须断电。
禁止管线、电缆牵拉秤斗;传感器只承受料斗 + 物料重量,不能承受其他外力。
设备移位、吊装前,务必锁上运输保护螺丝,防止传感器拉坏。
✅ 精度相关
标定必须在无风、无振动环境;空压机、风机不要紧贴秤体。
每次换物料、换规格、长时间停机重启,建议重新零点校准;定期砝码复检。
物料湿度变化、结块会改变流动性,直接影响落差,需要重新微调参数。
不要为追求速度把慢加时间调太短,会造成包重波动大。
✅ 操作安全
运行时手严禁伸入夹袋、料门区域;调试、清理、维修断电断气,必要时挂警示牌。
急停按钮有效,定期测试;设备必须接地,防止静电干扰称重 + 触电风险。
操作人员必须培训,禁止随意进入标定菜单修改传感器增益,参数误改会直接报废计量。
✅ 日常维护
每班停机清理秤斗残留物料,防止积料结块影响零点。
每日检查气源排水、气管接头;定期紧固传感器固定螺栓。
定期检查两秤重复性,发现误差变大优先排查:秤斗蹭边、传感器接线、振动共振,再重新标定。
四、常见简易故障排查
重量跳变、数字乱跳:检查秤斗蹭机架、传感器接线松动、附近强振动 / 风、接地不良
单秤一直偏轻 / 偏重:优先调落差值,其次检查料门关闭是否漏料
两个秤误差不一致:分别重新标定,单独调各自落差,不要强行对齐机械结构
重复性差:降低快加量,延长稳定时间,检查振动器共振

 客服1