半自动粉末定量包装机(螺杆式)常见故障与解决方案
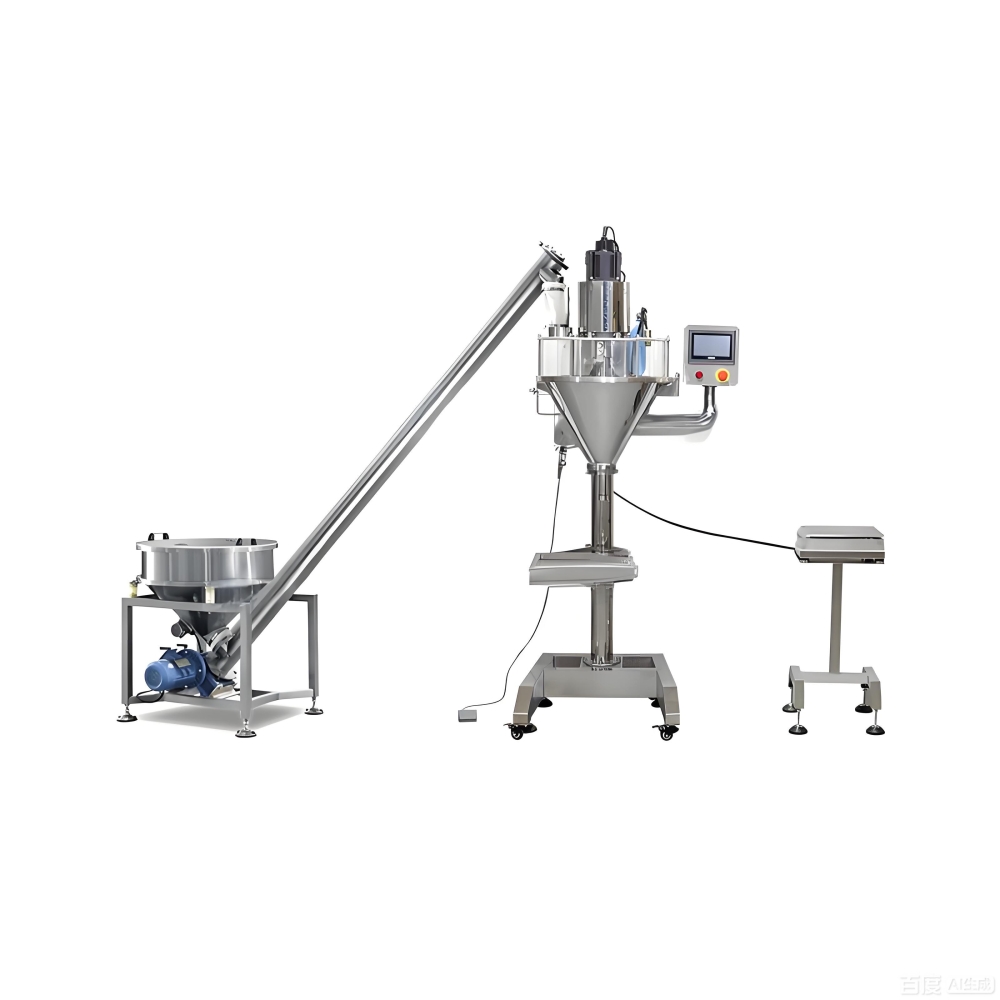
适用于螺杆计量、人工套袋、称重反馈型半自动粉末包装机(面粉、淀粉、调料粉、兽药粉、矿粉等)
一、计量重量不稳、误差超标(最常见)
现象:连续包重量忽大忽小,时而超重、时而欠重,批次波动大
原因 1:料斗粉末架桥、起拱,物料断流后突然塌料,造成一袋少一袋多;物料受潮结块、流动性差 ✅ 解决:开启料斗搅拌 / 破拱装置;控制车间湿度;清理结块物料;保持料斗料位稳定,不要空斗或满斗长时间积压粉料
原因 2:螺杆磨损、螺牙变薄,计量容积不准 ✅ 解决:检查螺杆与料筒间隙,磨损严重直接更换螺杆;更换规格或物料后重新标定
原因 3:称重传感器零点漂移、受震动 / 气流干扰,粉尘附着传感器 ✅ 解决:每班开机前清零校准;清理传感器表面粉尘;远离风扇、空压机等震动源;传感器接线检查,防止虚接
原因 4:搅拌转速过高,粉料裹入大量空气,堆积密度变化 ✅ 解决:降低搅拌速度,减少粉体充气;细加料阶段放慢螺杆转速,提高末端计量精度
二、不下料 / 下料断断续续
现象:启动后螺杆转但不出粉,或者出料一会停一会出
原因 1:料斗物料架桥,螺杆进料口断料 ✅ 解决:低速搅拌破拱;禁止硬物进入料斗;料斗内壁抛光或做不粘涂层
原因 2:出料嘴、螺杆内部受潮结块堵塞 ✅ 解决:停机断电后拆解清堵;改善车间防潮;物料烘干处理
原因 3:电机过载、热保护跳闸 ✅ 解决:检查是否卡料,清理物料;等待电机冷却,按下热保护复位按钮;排查轴承卡死
原因 4:料位光电开关被粉尘遮挡,误判满料停止上料 ✅ 解决:清洁光电探头,重新调节灵敏度
三、停机漏粉、出料口滴料、喷粉扬尘大
现象:螺杆停止转动后,粉料持续往下掉;套袋、下料时粉尘飞扬,袋口粘粉影响封口
原因 1:螺杆与料筒间隙偏大,细粉自重渗漏 ✅ 解决:选配精密螺杆;加装防漏止回环 / 反向螺纹;下料末端增加延时截料
原因 2:下料口无负压吸尘,粉体随气流喷出 ✅ 解决:加装吸尘罩、负压除尘,清理除尘滤芯;下料嘴伸入袋内,袋口紧贴下料管
原因 3:粉末静电吸附,粘在下料管壁 ✅ 解决:设备可靠接地;加装静电消除装置
四、电机负载大、异响、过热报警
现象:运行嗡嗡响、电流高,频繁过载保护,螺杆转动卡顿
原因 1:粉料潮湿结块、异物卡入螺杆,摩擦阻力大 ✅ 解决:紧急停机断电,拆开清理结块与异物;严禁硬启动强行顶料
原因 2:螺杆不同心,螺杆摩擦料筒内壁 ✅ 解决:调整螺杆同轴度,校正固定座,手动盘车确认无摩擦
原因 3:轴承缺油、轴承损坏 ✅ 解决:加注食品级锂基润滑脂;损坏轴承直接更换
五、称重仪表故障(零点不稳、数值跳变、不触发停机)
原因 1:粉尘进入接线盒、电路板受潮 ✅ 解决:断电吹扫粉尘;吹风机低温驱潮电路板,禁止高温烘烤
原因 2:信号线松动、屏蔽接地不良,电磁干扰 ✅ 解决:紧固接头,屏蔽线可靠接地,远离变频器、动力电缆
原因 3:参数设置错误(粗 / 细加料脉冲、提前量) ✅ 解决:重新设定粗加、细加、提前落料补偿;更换物料后重新标定
六、夹袋、气动部分故障(气缸不动作、夹袋夹不紧)
现象:套袋后夹袋不夹紧,掉袋;气缸动作缓慢
原因 1:气源压力不足、空压机水汽大,电磁阀卡粉 ✅ 解决:稳定气压 0.4–0.6MPa;加装气源三联件,定期排水,清理电磁阀
原因 2:夹袋硅胶垫磨损老化 ✅ 解决:更换硅胶垫;调整气缸行程,保证袋口密封,防止喷粉
七、封口不严(配套热封 / 缝包)
现象:封口漏粉、封边起皱、封不牢
原因 1:袋口粘有粉末,导热不良 ✅ 解决:优化吸尘,减少袋口粘粉;擦拭封条
原因 2:温度、压力、封合时间不匹配 ✅ 解决:逐步上调温度(每次 + 5℃),调整封合压力与热封时间
原因 3:封条磨损、加热管局部损坏 ✅ 解决:清洁、更换封条,检修加热元件
日常预防性维护要点(减少故障)
每班:清理料斗、螺杆、下料嘴残粉;传感器、光电除尘;零点校准;排水气源三联件
每日:检查轴承润滑、紧固各连接螺丝;检查接地、吸尘系统
每周:拆解螺杆组件深度清洗;检查螺杆磨损、密封件老化情况
物料管控:控制原料含水率,结块物料先过筛;车间湿度 40%~60% 最佳
安全提示
所有清理、拆解维修必须先停机、切断主电源,严禁带电清堵;清理螺杆不要用手直接接触旋转部件。

 客服1